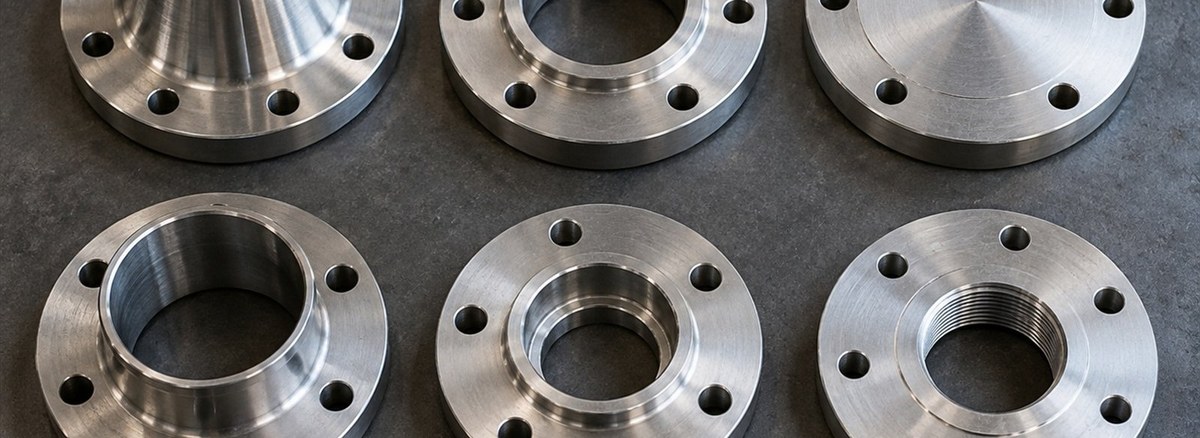
ASME B16.5 altı ana flanş tipi tanımlar. Hepsi aynı işi yapar gibi görünür: iki parçayı sökülebilir şekilde birleştirir. Farkları, kuvveti nasıl taşıdıkları ve kaynak bölgesinin nerede kaldığıdır.
Kaynak boyunlu (welding neck, WN)
Konik boyunlu tiptir; boru, boynun ucuna alın kaynağıyla birleşir. Gerilme, boyun boyunca kademeli olarak azalır. Yüksek basınç, yüksek sıcaklık, titreşim ve termal çevrim olan hatların standart seçimidir. Kaynak tek parçadır ve tam radyografi yapılabilir. Sipariş verirken boru şemasının belirtilmesi zorunludur, çünkü boynun iç çapı et kalınlığına göre işlenir.
Slip-on (SO)
Boru flanşın içinden geçer, iç ve dış olmak üzere iki köşe kaynağıyla tutturulur. Montajda hizalama toleransı geniştir, işçilik daha kolaydır. Buna karşılık kaynak kökü gerilmeyi daha sert karşılar. Düşük basınçlı su, hava ve genel servis hatlarında yaygındır. Ayrıntılı karşılaştırma için kaynak boyunlu mu slip-on mu yazımıza bakabilirsiniz.
Kör (blind)
Ortasında delik yoktur, hattı tamamen kapatır. Hat sonlandırma, bakım izolasyonu ve basınç testlerinde kullanılır. Aynı çap ve sınıfta diğer tiplerden daha kalındır. Ayrıntı: kör flanş nedir, nerede kullanılır.
Lap joint (LJ)
İki parçalıdır: boruya kaynaklanan bir stub end ve onun üzerinde serbest dönen flanş. Cıvata deliklerini hizalamak kolaydır, bu yüzden sık sökülüp takılan hatlarda tercih edilir. Pahalı malzemeden yapılmış hatlarda stub end paslanmaz, dönen flanş karbon çeliği seçilerek maliyet düşürülebilir.
Soket kaynaklı (SW) ve dişli (threaded)
İkisi de genellikle 2" ve altındaki küçük çaplı hatlar içindir. Soket kaynaklıda boru, flanşın içindeki yuvaya girer ve dıştan köşe kaynağı yapılır. Dişli tipte kaynak yoktur; kıvılcım riskinin istenmediği veya kaynak yapılamayan yerlerde kullanılır. Dişli bağlantıda et kalınlığının bir kısmı diş açarken kaybolduğu için genelde SCH 80 boru şarttır.
| Tip | Tipik çap | Bağlantı | Öne çıktığı yer |
|---|---|---|---|
| Kaynak boyunlu | Tüm çaplar | Alın kaynağı | Yüksek basınç, çevrimli hat |
| Slip-on | Orta ve büyük | İki köşe kaynağı | Düşük basınç, genel servis |
| Kör | Tüm çaplar | Cıvatalı kapak | Hat sonu, bakım, test |
| Lap joint | Orta ve büyük | Stub end + serbest flanş | Sık söküm, alaşım tasarrufu |
| Soket kaynaklı | ≤2" | Yuva + köşe kaynağı | Küçük çaplı proses hatları |
| Dişli | ≤2" | Diş | Kaynaksız montaj gereken yerler |
Seçimi belirleyen üç soru
- Basınç ve sıcaklık ne? Sınıf yükseldikçe kaynak boyunluya doğru gidilir.
- Hat çalışırken zorlanıyor mu? Titreşim ve ısınma-soğuma köşe kaynağını yorar.
- Sökülecek mi? Sık söküm varsa lap joint montaj süresini kısaltır.
Ölçü tabloları ve stok durumu için flanş sayfamıza bakabilir, listenizi teklif formundan gönderebilirsiniz.
Sık sorulanlar
En yaygın flanş tipi hangisidir?
Proses hatlarında kaynak boyunlu, yardımcı ve düşük basınçlı hatlarda slip-on en yaygın iki tiptir.
Dişli flanş hangi durumda seçilir?
Kaynak yapılamayan, kıvılcımın istenmediği veya küçük çaplı yardımcı hatlarda seçilir. Dişin açtığı kesit kaybı nedeniyle kalın cidarlı boru gerekir.
Lap joint flanşın avantajı nedir?
Flanş serbest döndüğü için cıvata delikleri kolay hizalanır ve pahalı alaşım yalnızca akışkana temas eden stub end tarafında kullanılabilir.
Malzeme listenizi gönderin; fiyat ve termin bilgisiyle aynı gün dönelim.
Teklif iste