Conta
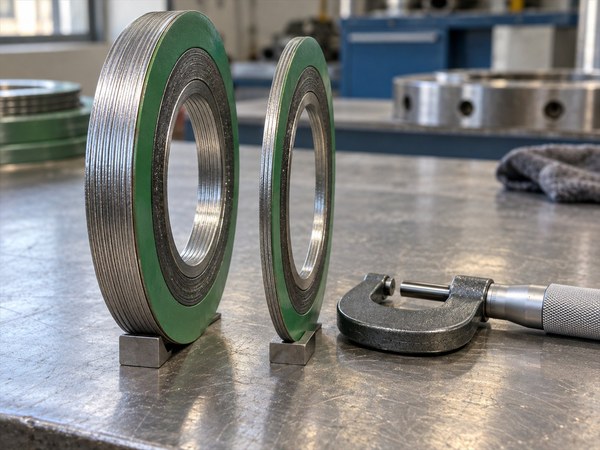
Spiral Sarımlı Conta Kalınlığı: 4,5 mm mi, 3,2 mm mi?
Spiral sarımlı contada kalınlık, keyfî bir tercih değil; flanş ölçüsü, basınç sınıfı ve mevcut cıvata yüküyle birlikte…
Devamını oku →
Spiral sarımlı contada kalınlık, keyfî bir tercih değil; flanş ölçüsü, basınç sınıfı ve mevcut cıvata yüküyle birlikte…
Devamını oku →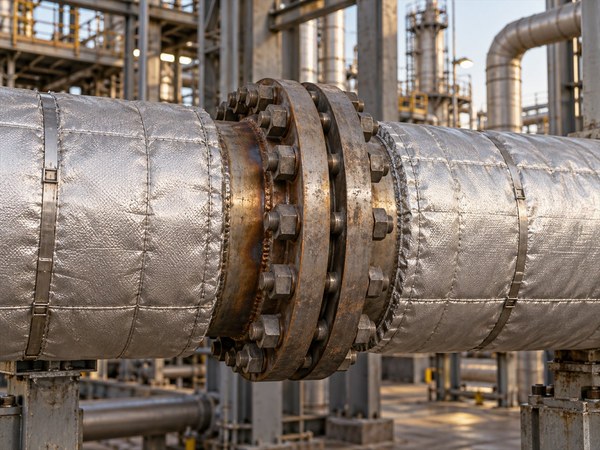
Rafineri ve petrokimya şartnamelerinde kritik servisler için sık geçen bir isimdir: Thermiculite® 835. Nedir ve hangi sorunu…
Devamını oku →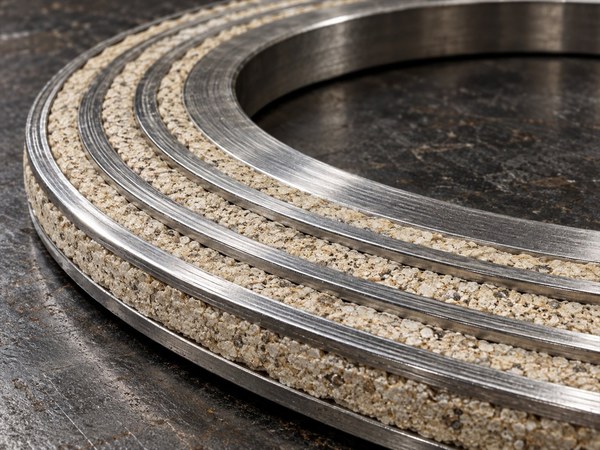
Proses hatlarının büyük kısmında grafit dolgulu spiral sarımlı conta yeterlidir. Ancak sıcaklık yükselip ortam oksitleyici hâle geldiğinde grafitin bir sınırı…
Devamını oku →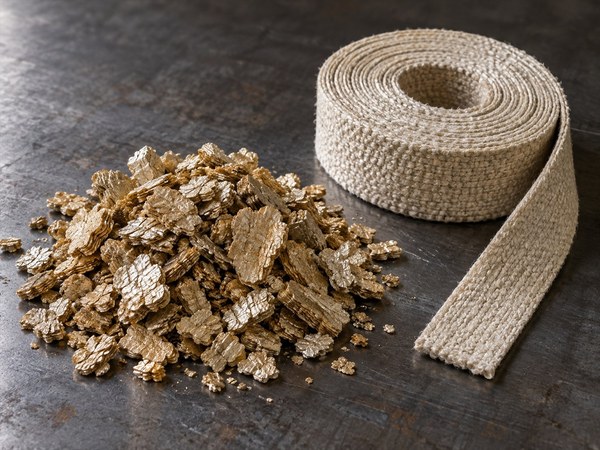
Şartnamede "Thermiculite® dolgulu conta" yazdığında iki soru gelir: bu bir malzeme mi yoksa marka mı, ve muadili kabul edilir…
Devamını oku →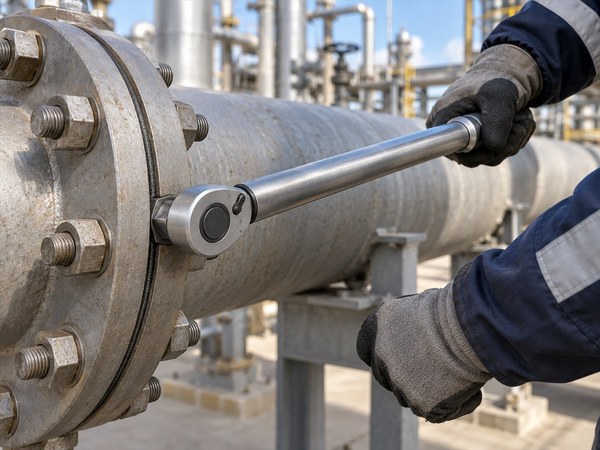
"Spiral sarımlı conta tork tablosu" aramaları sık yapılır. Tablo bulmak kolaydır, ama hangi varsayımlarla hazırlandığı yazmıyorsa o tablo bir değer değil,…
Devamını oku →
Teklif listelerinde zaman zaman "conta ağırlıkları da gelsin" notu görürüz. İlk bakışta ayrıntı gibi durur, ama hava kargosu, gümrük beyanı ve stok planlaması için gereken bir…
Devamını oku →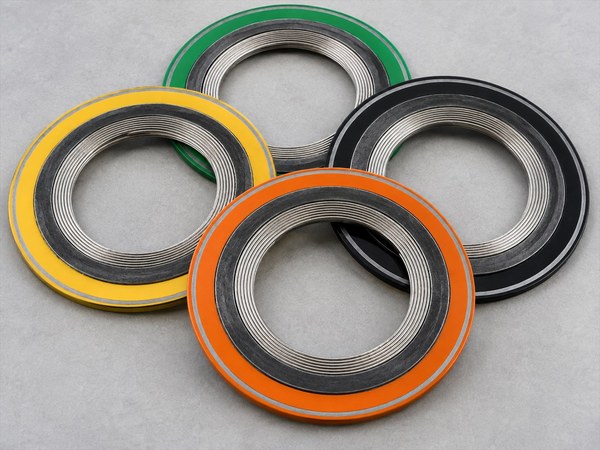
Depoda yan yana duran iki conta gözle ayırt edilemez: biri 304 sarım, diğeri 316 olabilir. Renk kodu bu yüzden vardır. Kenar boyası malzemeyi söyler, böylece damgayı okumadan…
Devamını oku →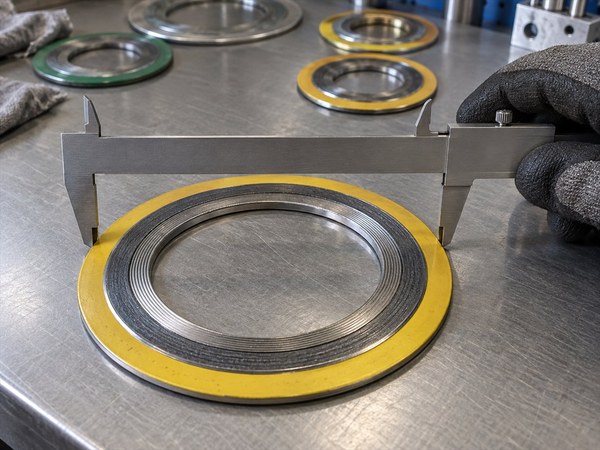
Spiral sarımlı contanın ölçüsü serbest seçilmez; bağlanacağı flanşın standardı ve basınç sınıfı ölçüyü zaten belirler. Sipariş listesinde çap ve sınıf doğru yazıldığında geri…
Devamını oku →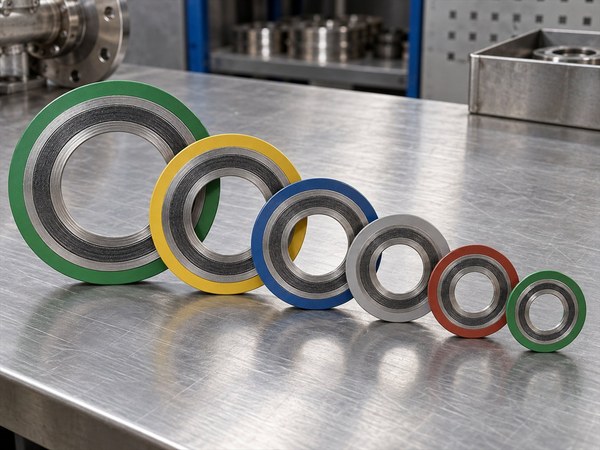
Spiral sarımlı contanın yapısını ve renk kodlarını ayrı bir yazıdaspiral-sarimli-conta-rehberi.html ele almıştık. Burada teklif ve montaj sırasında gereken sayısal veriler var:…
Devamını oku →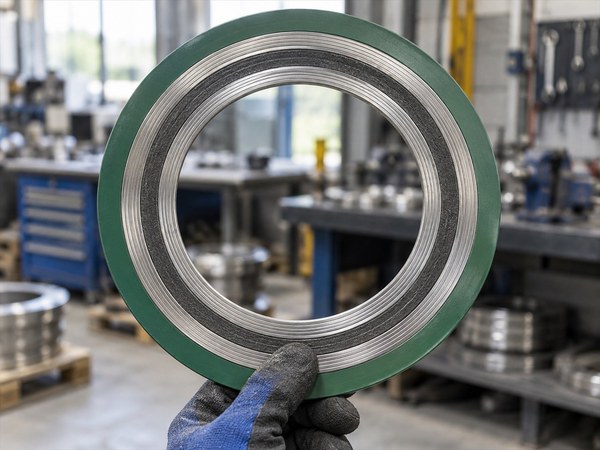
Spiral sarımlı conta, proses tesislerinde en çok kullanılan metalik contadır. Doğru seçilip doğru takıldığında yüksek basınç ve sıcaklıkta ömrü boyunca sızdırmaz. Yanlış…
Devamını oku →
Büyük projelerde şartnameye "yalnızca onaylı üretici listesindeki AML üreticiler kabul edilir" ifadesi eklenir. Bu, teklif ve termin planlamasını doğrudan etkileyen bir…
Devamını oku →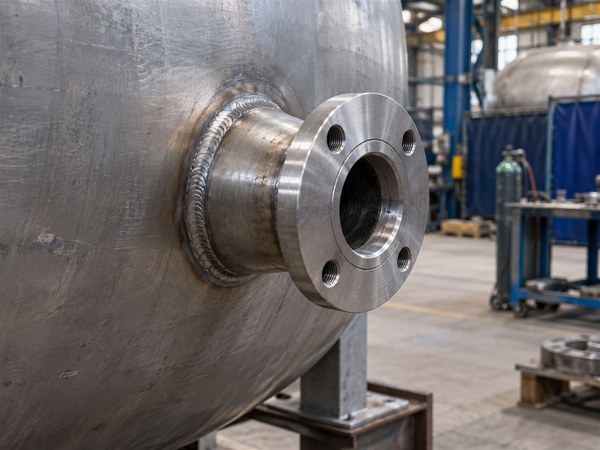
Studding outlet, bir tarafı kap ya da boru yüzeyine kaynaklanan, diğer tarafı dişli deliklerle donatılmış flanş biçimindeki bir bağlantı elemanıdır. Klasik flanşta olduğu gibi…
Devamını oku →
Bir flanş bağlantısı, iki yüzeyin birbirine paralel oturmasıyla sızdırmazlık sağlar. Yüzeylerden biri eğikse conta bir tarafta fazla, diğer tarafta az…
Devamını oku →
Paslanmaz ve duplex sınıfların yetmediği noktada nikel esaslı alaşımlar devreye girer. Bunlar pahalı malzemelerdir; gerektiği yerde kullanılır, "garanti olsun" diye…
Devamını oku →
Teklif listelerinde en sık karşılaşılan karmaşa malzeme kodlarından çıkar. Kodun mantığı öğrenildiğinde hangi kalemin ne olduğu bir bakışta…
Devamını oku →
Bir flanşın kalitesi, son kontrolde değil üretim zincirinin her adımında belirlenir. Süreci bilmek, teklif ve muayene aşamasında doğru soruları sormayı…
Devamını oku →
Kaçak çoğu zaman "conta bozuktu" diye açıklanır. Oysa conta genellikle sonuçtur; asıl neden bir adım…
Devamını oku →
Sahaya ulaşan bir flanşın yüzeyi çizilmişse, o parça ya yeniden işlenir ya da bir sonraki bakımda sızdıran bağlantı olarak karşınıza çıkar. Koruma, sevkiyat öncesinde…
Devamını oku →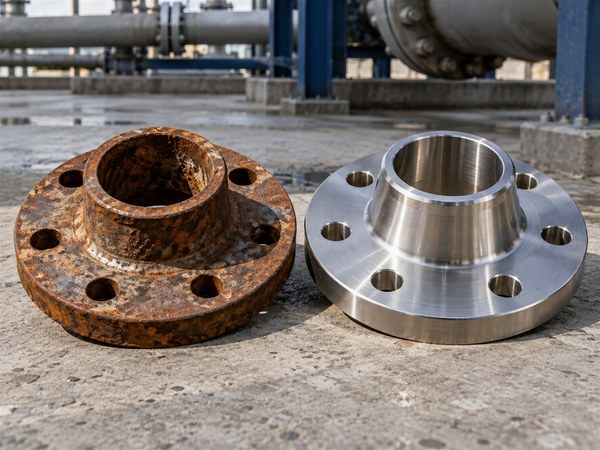
Bu karar çoğu projede ilk fiyat üzerinden veriliyor. Oysa karbon çeliği ile paslanmaz arasındaki fark, satın alma bedelinden çok hattın ömrü ve bakım maliyetiyle…
Devamını oku →
Bakım sırasında sökülen flanşın yüzeyinde çizik, ezik ya da korozyon çukuru çıkması sık rastlanan bir durumdur. Karar üç seçenek arasındadır: olduğu gibi kapatmak, onarmak veya…
Devamını oku →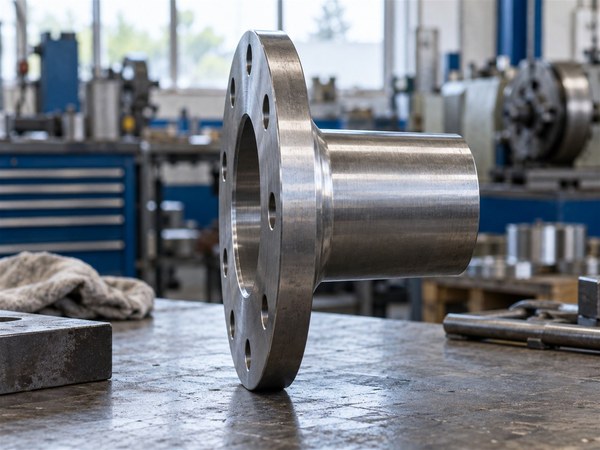
Uzun kaynak boyunlu flanş long weld neck, LWN, standart kaynak boyunlu flanşın boynu uzatılmış hâlidir. Bu uzatma, parçayı bir flanştan çok kısa bir nozul gövdesine…
Devamını oku →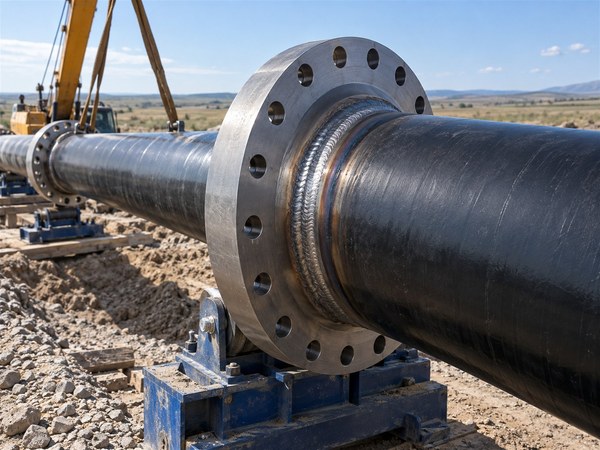
Boru hattı projelerinde flanş malzemesi olarak A105 değil, A694 F52 ya da F65 istenir. Sebep basittir: flanşın, bağlandığı borunun dayanımına yetişmesi…
Devamını oku →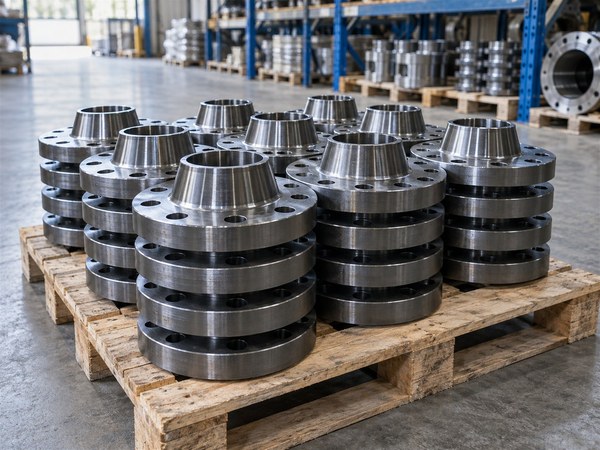
Sahada "ANSI flanş" da denir, "ASME flanş" da. İkisi de aynı parçayı işaret eder, ama kurumlar farklıdır ve karışıklık zaman zaman sipariş hatalarına yol…
Devamını oku →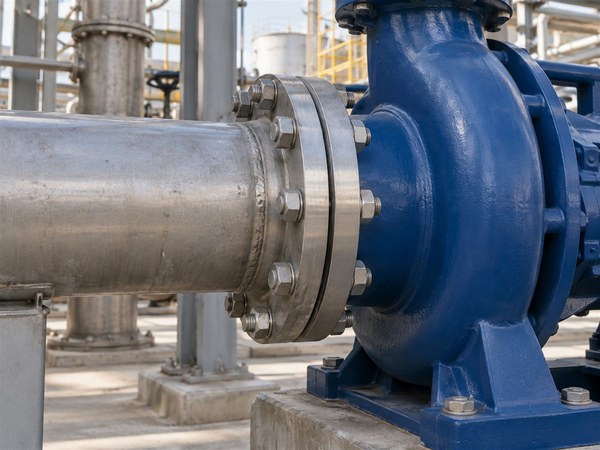
Japon menşeli pompa, kompresör ve ısı değiştirici bulunan tesislerde ekipman tarafı çoğu zaman JIS flanşlıdır. Hat ASME ile projelendirildiyse bağlantı noktasında uyum sorunu…
Devamını oku →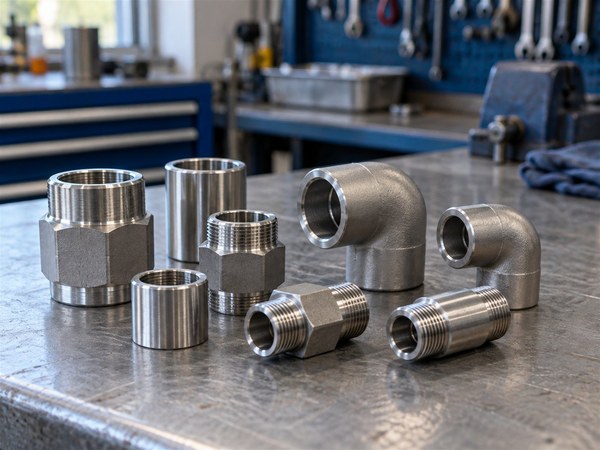
Küçük çaplı hatlarda iki seçenek vardır: dişli bağlantı ya da soket kaynağı. Seçim, sadece kolaylığa değil, servise ve titreşim koşuluna…
Devamını oku →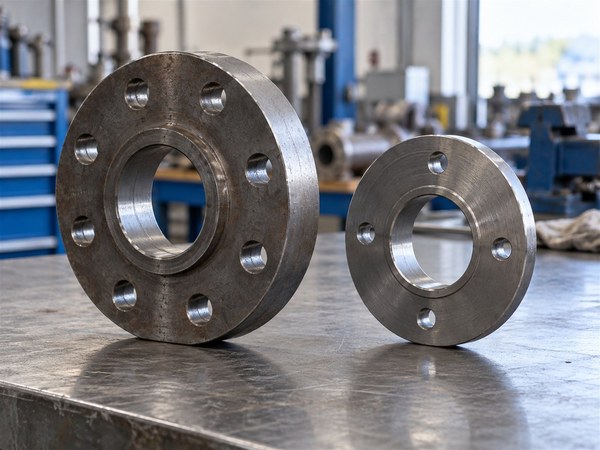
Flanş sınıfı seçiminde en sık karşılaştırılan ikili budur. İkisi aynı çapta üretilir, ama birbirinin yerine…
Devamını oku →
Ana hattan flanşlı bir dal çıkışı almak gerektiğinde klasik çözüm şudur: hatta bir olet kaynatılır, üzerine nipel eklenir, ucuna flanş kaynaklanır. Üç parça, üç kaynak. Birleşik…
Devamını oku →
Yüksek basınç ve yüksek sıcaklık ayrı ayrı zorlayıcıdır; bir arada olduklarında flanş bağlantısının her parçası yeniden…
Devamını oku →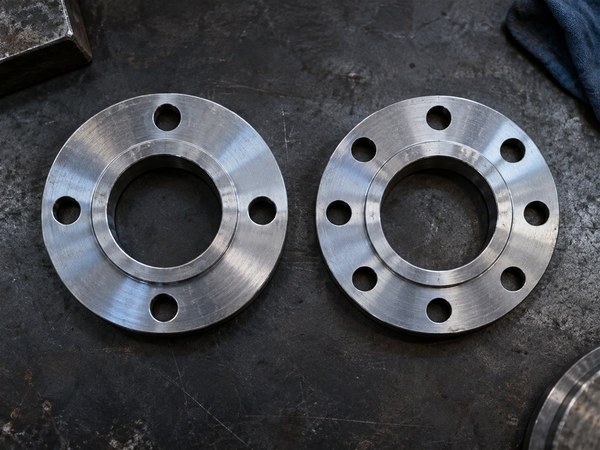
Uluslararası projelerde en sık karşılaşılan uyumsuzluk budur: bir tarafta metrik DIN/EN flanş, diğer tarafta inç tabanlı ANSI/ASME…
Devamını oku →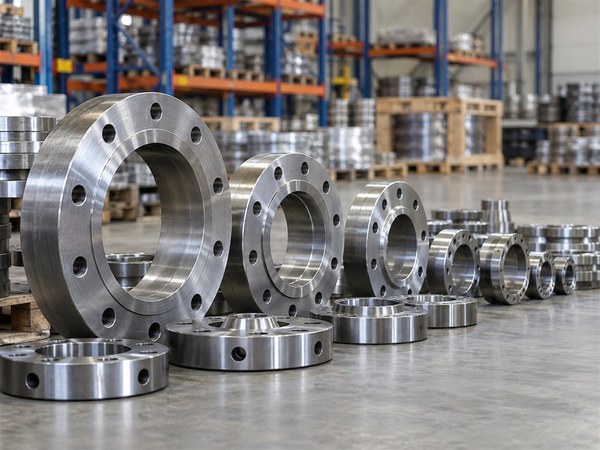
Yanlış gelen bir flanş, malzeme bedelinden çok daha pahalıya mal olur: hat bekler, ekip boşa çalışır, termin kayar. Aşağıdaki beş hata, teklif listelerinde en sık…
Devamını oku →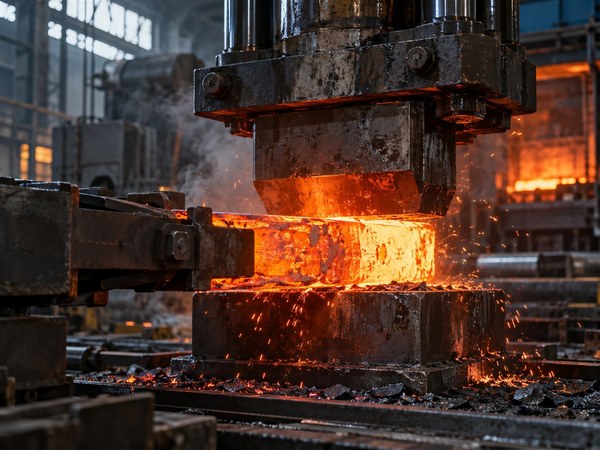
Flanş siparişlerinde zaman zaman "döküm de olur mu?" sorusu gelir. Cevap, parçanın ne olduğuna ve nerede çalışacağına…
Devamını oku →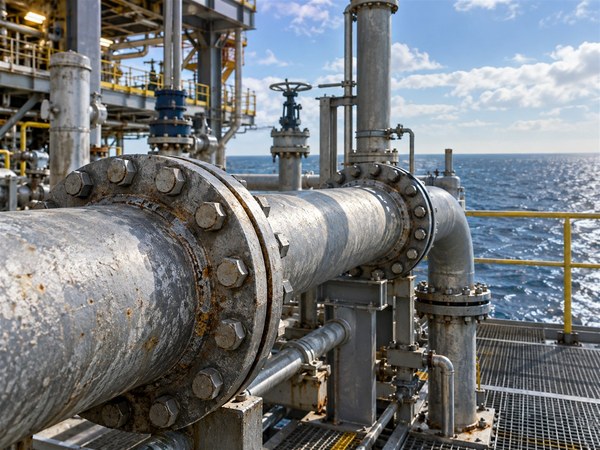
Aynı akışkanı taşısalar da deniz üstündeki bir hat ile kara tesisindeki hat aynı malzemeyle çözülmez. Fark, akışkandan çok çevre koşullarından ve lojistikten…
Devamını oku →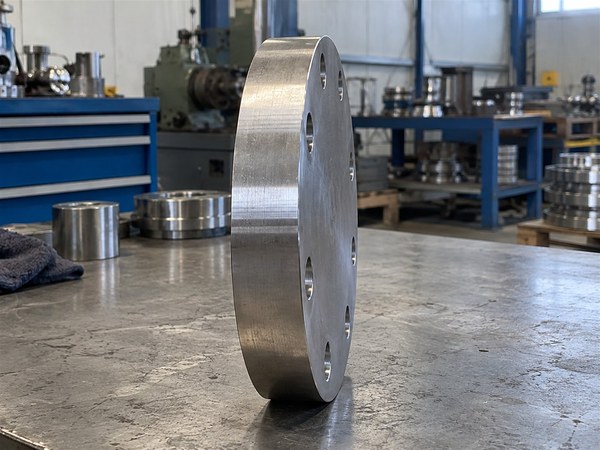
Standart ölçülerdeki kör flanşın kalınlığı tablodan okunur; hesap gerekmez. Hesap, standart dışı ölçülerde, özel imalat kör plakalarda ve körleme elemanlarında…
Devamını oku →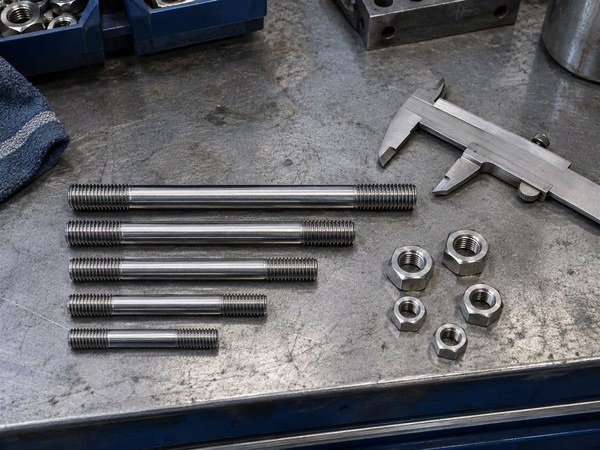
Sahada "yaklaşık" ölçü, sızdıran bir bağlantı ya da dişi sıyrılmış bir somun demektir. Saplama siparişinde üç ölçü birlikte verilmelidir: çap, diş ve…
Devamını oku →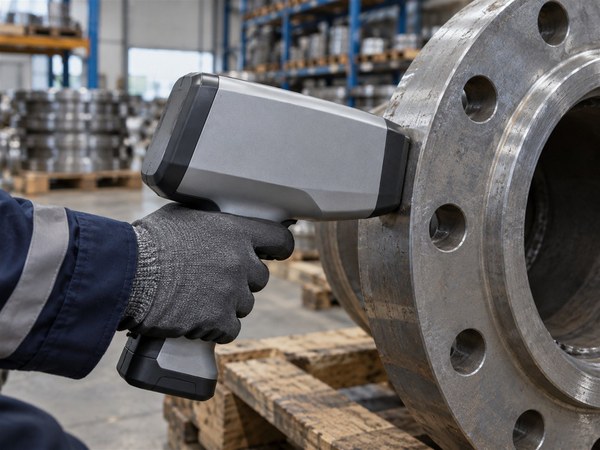
PMI, taşınabilir bir spektrometreyle parçanın alaşım bileşimini ölçer. Sonuç saniyeler içinde alınır ve malzemenin gerçekten belirtilen kalite olup olmadığını…
Devamını oku →
"Hangi standart daha sıkı?" sorusu sık sorulur ama tam karşılığı yoktur, çünkü bu standartlar aynı şeyi farklı açılardan ele…
Devamını oku →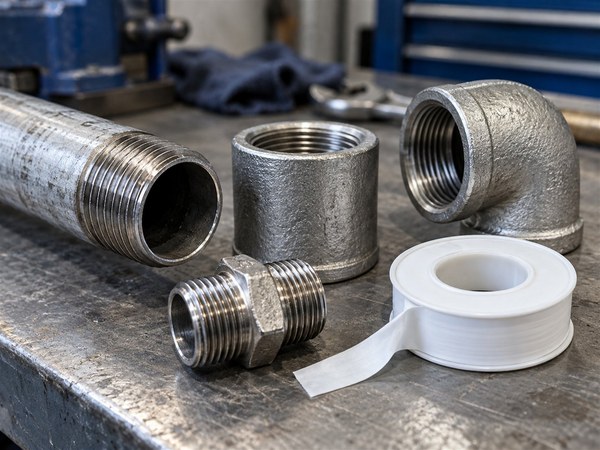
Dişli bağlantılarda iki sistem yaygındır: Amerikan NPT ve İngiliz BSPT. Uzaktan bakıldığında ikisi de konik dişlidir, ama birbirine…
Devamını oku →
Paslanmaz çelik dayanıklıdır, ama bakımsız kullanıldığında beklenmedik sorunlar çıkarır. Sahada en sık görülen iki tanesi cıvatanın sıvanması ve yüzeyin karbon çeliğiyle…
Devamını oku →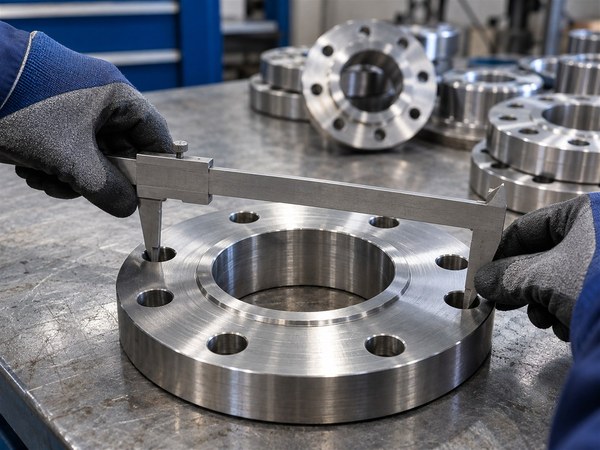
Flanş ölçü tablosu karmaşık değildir, ama ilk kez bakan biri için sütunlar ve dipnotlar kafa karıştırır. Birkaç temel kavram oturduğunda tablo hızlı…
Devamını oku →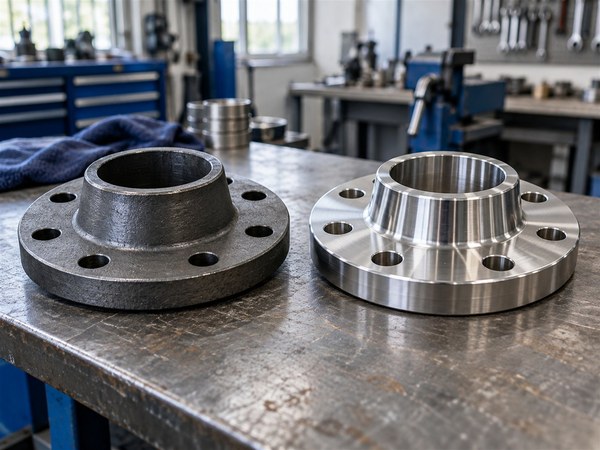
Flanş siparişinde en sık karşılaşılan soru budur: A105 mi, A182 mi? İkisi farklı malzeme değil, farklı standart…
Devamını oku →
ASME B16.5, 24 inçe kadar olan flanşları tanımlar. Bunun üstüne çıkıldığında devreye ASME B16.47 girer ve burada iki farklı seri…
Devamını oku →
Hidrojen hatları iki ayrı sorun çıkarır: molekül çok küçük olduğu için kaçmaya çok meyillidir, ve hidrojen atomları çeliğin içine girerek malzemeyi…
Devamını oku →
Karbon çeliği oda sıcaklığında sünek davranır: yük altında önce uzar, sonra kopar. Sıcaklık düştükçe bu davranış değişir ve belirli bir noktadan sonra malzeme uyarı vermeden, cam…
Devamını oku →
Flanş yüzeyi ile yüzey pürüzlülüğü iki ayrı şeydir. Biri formu RF, FF, RTJ, diğeri o formun üzerindeki işleme izini tanımlar. Conta, bu ize tutunarak sızdırmazlık…
Devamını oku →
Şartnamede "sour service" ifadesi geçtiğinde konu artık yalnızca basınç ve sıcaklık değildir. Hidrojen sülfür, çeliğin davranışını değiştirir ve normalde güvenli olan bir malzeme…
Devamını oku →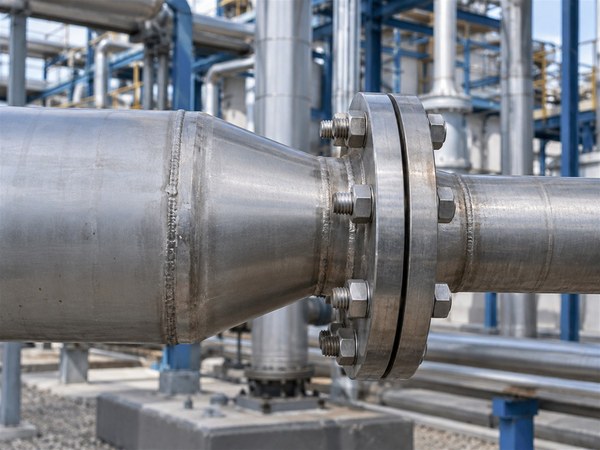
İki farklı çaptaki hattın flanşlı bağlanması gerektiğinde iki yol vardır: araya bir redüksiyon kaynatıp normal flanş kullanmak ya da tek parça redüksiyon flanş seçmek. Hangisinin…
Devamını oku →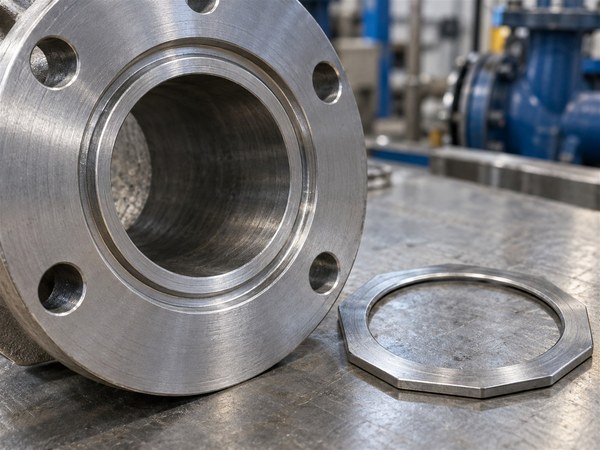
Basınç sınıfı 300'ün üzerine çıktığında, özellikle yukarı akış petrol-gaz ve rafineri hatlarında yüzey formu RTJ olarak karşımıza çıkar. Sızdırmazlık burada contanın ezilmesiyle…
Devamını oku →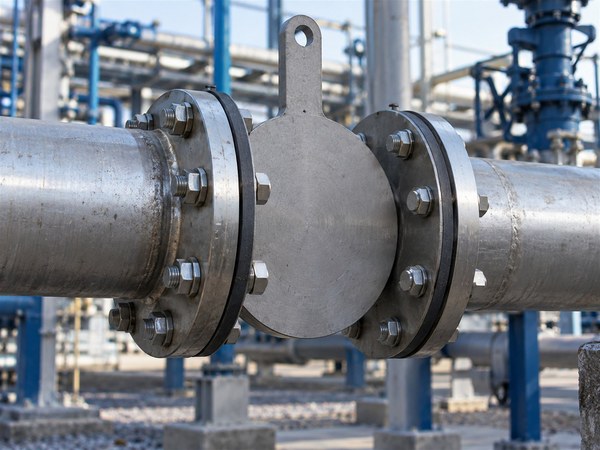
Her rafineri ve proses tesisinde bir çekmece dolusu, dev gözlüğe benzeyen çelik parça vardır. Bunlar bakım sırasında hattın gerçekten izole edildiğini gösteren körleme…
Devamını oku →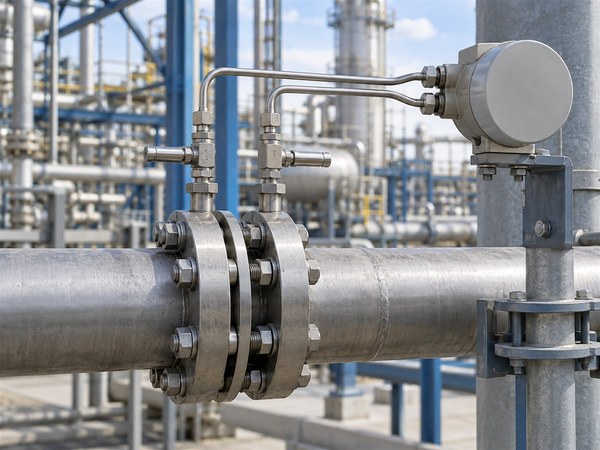
Basınçlı bir hatta debiyi ölçmenin en yaygın yolu, akışı daraltıp oluşan basınç farkını ölçmektir. Orifice flanş takımı, bu ölçümü mümkün kılan…
Devamını oku →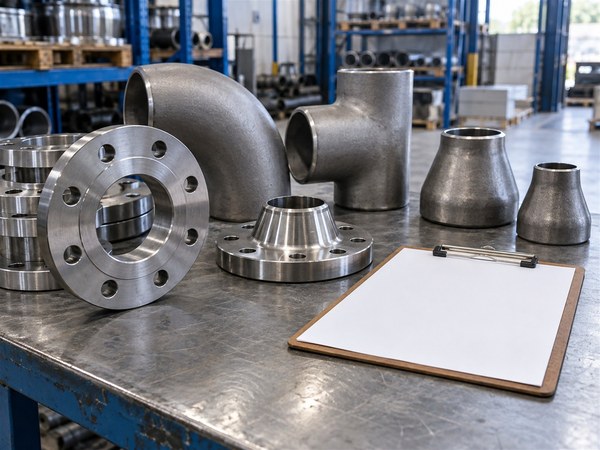
Sevkiyat dosyasındaki en önemli belge malzeme sertifikasıdır. Çoğu zaman dosyalanıp bir kenara konur; oysa birkaç satırı kontrol etmek, sahada çıkacak sorunların önüne…
Devamını oku →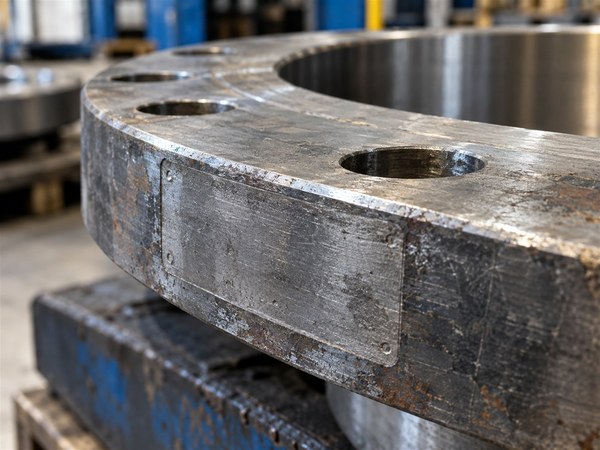
Bir flanşın kenarındaki damgalar rastgele değildir. Standart, hangi bilginin damgalanacağını tanımlar; bu satırlar okunduğunda parça hakkında neredeyse her şey…
Devamını oku →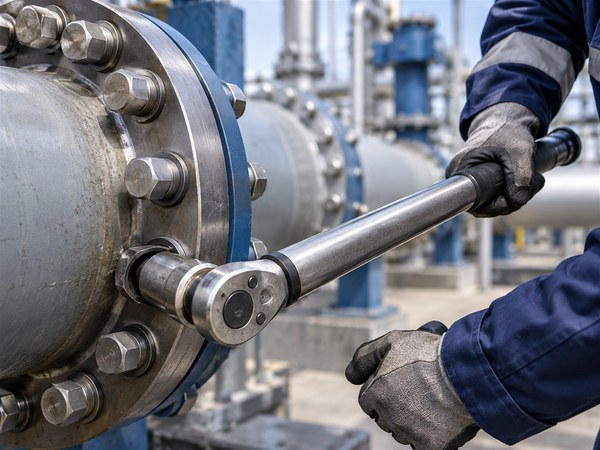
Doğru flanş, doğru conta ve doğru cıvata bir araya gelse bile tork yanlışsa bağlantı sızdırır. Tork, contayı sızdırmazlık sağlayacak kadar ezen, ama fazla ezip tahrip etmeyen…
Devamını oku →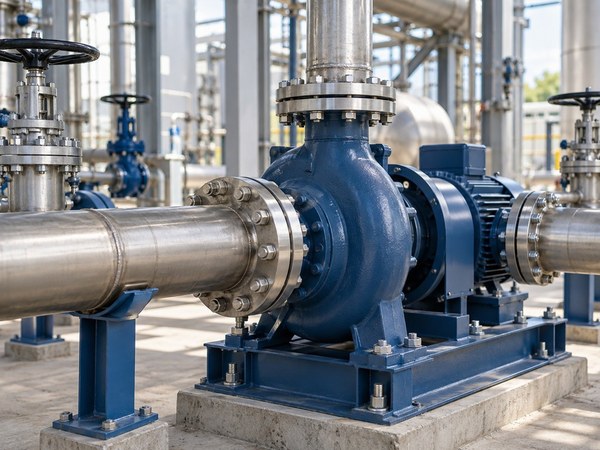
Bir hattı birleştirmenin en sızdırmaz yolu kaynaktır. Buna rağmen tesislerde binlerce flanşlı bağlantı vardır. Sebep basittir: kaynaklı hat sökülmez, flanşlı hat…
Devamını oku →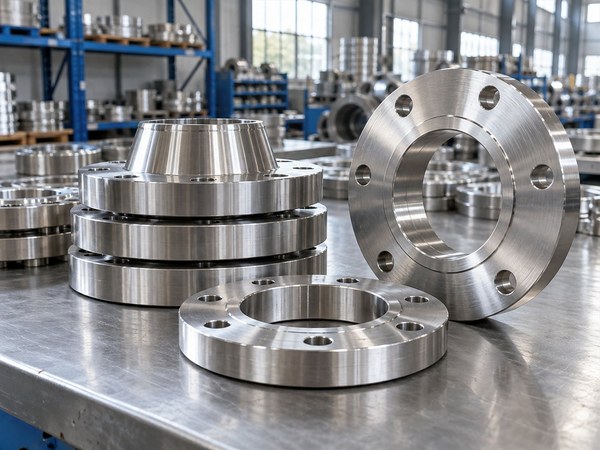
Paslanmaz flanş talebi geldiğinde en sık duyduğumuz cümle şudur: "304 olsun, paslanmaz sonuçta." Oysa paslanmazın paslanmaması mutlak değil, ortama bağlıdır. Yanlış kalite seçimi…
Devamını oku →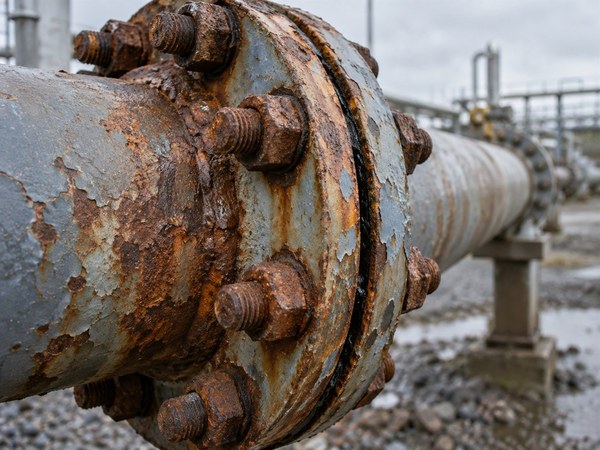
Planlı bir duruşta en çok zaman kaybettiren şey çoğu zaman flanşın kendisi değil, sökülemeyen cıvatalardır. Korozyon, sızdırmazlık yüzeyini bozar ve bakım süresini…
Devamını oku →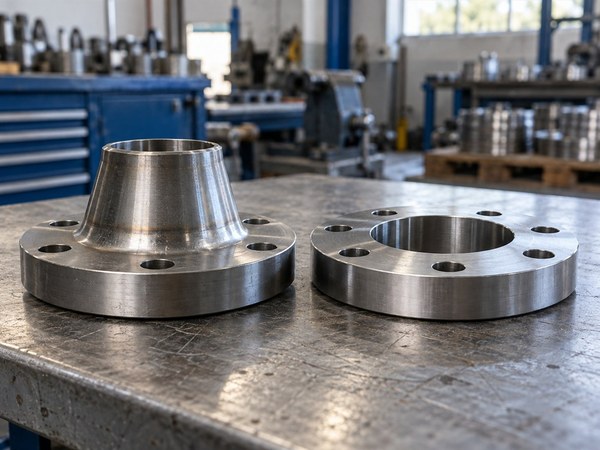
Aynı çap ve basınç sınıfında iki flanş tipi arasında seçim yaparken genelde fiyata bakılır. Oysa kaynak boyunlu ile slip-on arasındaki fark, montaj maliyetinden çok hattın ömrüyle…
Devamını oku →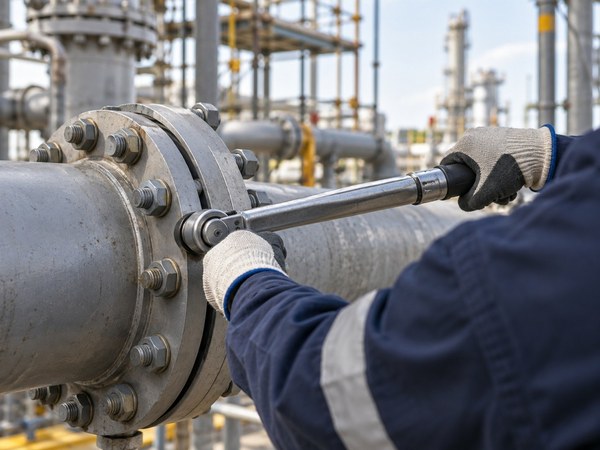
Flanş bağlantısı basit görünür: iki parça, bir conta, birkaç cıvata. Sahadaki kaçakların çoğu da tam bu basitlik varsayımından çıkar. Aşağıdaki beş kural, ilk montajda en sık…
Devamını oku →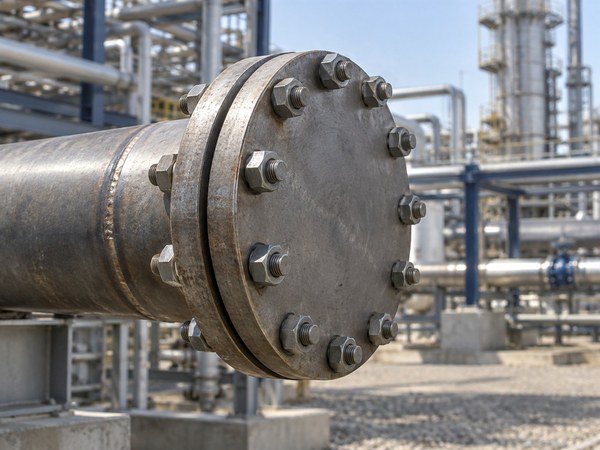
Bir boru hattını kapatmanın en güvenli yolu, hattın ucuna kaynak yapmak değil; sökülebilir bir kapak bırakmaktır. Kör flanş tam olarak bunu yapar. Hattı basınç altında tutarken…
Devamını oku →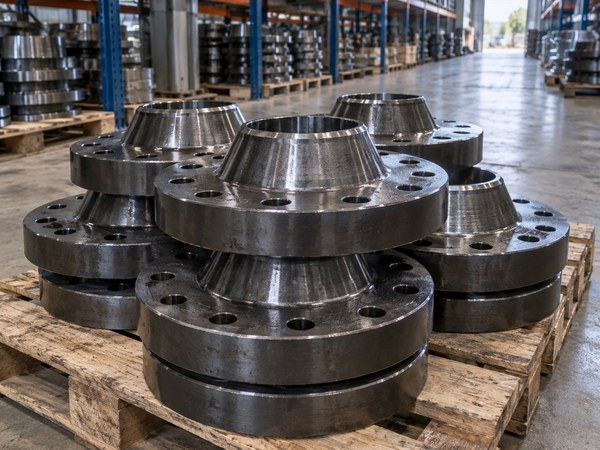
Karbon çeliği flanş denince akla gelen ilk malzeme ASTM A105'tir. Proses hatlarında en yaygın kullanılan dövme kalitedir, ancak her serviste uygun değildir. Sınırlarını bilmek,…
Devamını oku →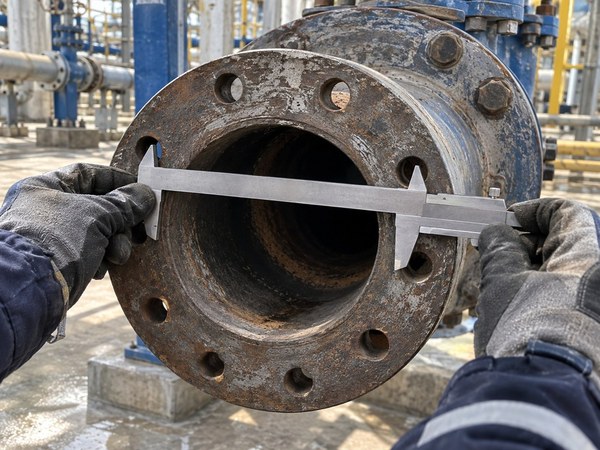
Depoda ya da sökülen bir hatta damgası okunmayan bir flanş çıktığında iki seçenek vardır: tahmin etmek ya da ölçmek. Tahmin, yanlış basınç sınıfında bir parçanın hatta girmesi…
Devamını oku →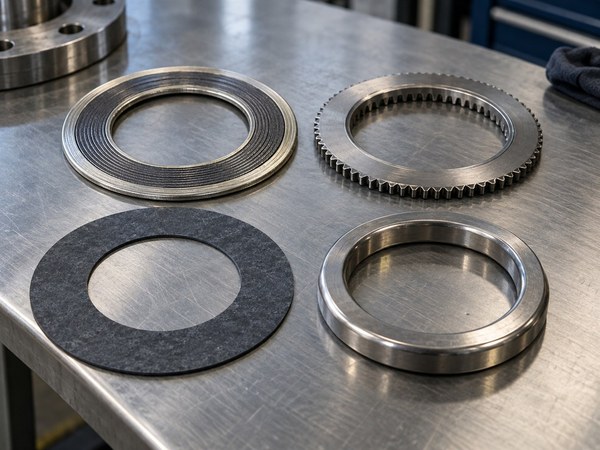
Bir flanş bağlantısında en ucuz parça contadır, ama kaçakların çoğu ondan kaynaklanır. Doğru seçim dört bilgiyle yapılır: basınç, sıcaklık, akışkan ve flanş…
Devamını oku →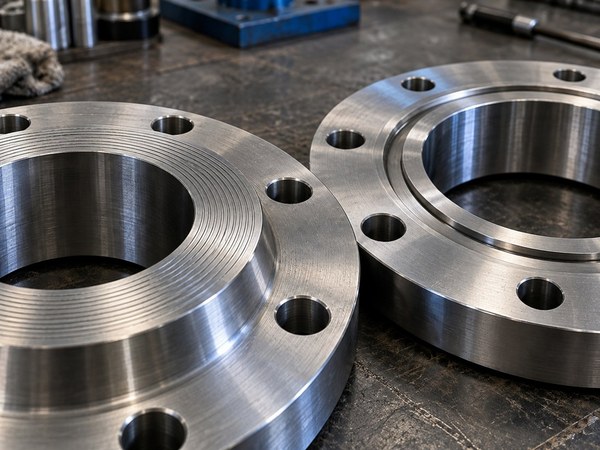
Flanş yüzeyi, contanın oturduğu ve sızdırmazlığın gerçekten sağlandığı bölgedir. İki flanşın sınıfı ve çapı aynı olsa bile yüzey tipleri farklıysa bağlantı güvenli…
Devamını oku →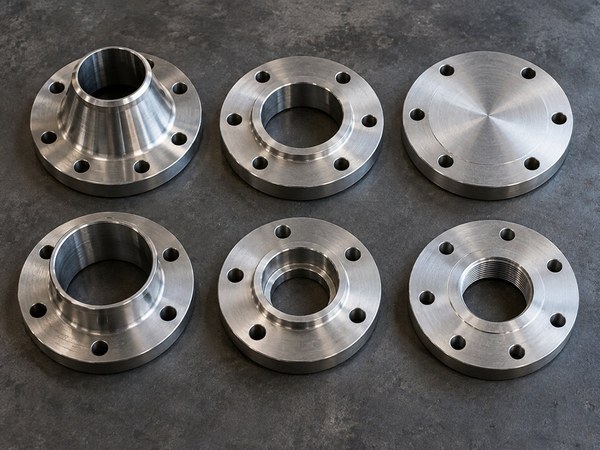
ASME B16.5 altı ana flanş tipi tanımlar. Hepsi aynı işi yapar gibi görünür: iki parçayı sökülebilir şekilde birleştirir. Farkları, kuvveti nasıl taşıdıkları ve kaynak bölgesinin…
Devamını oku →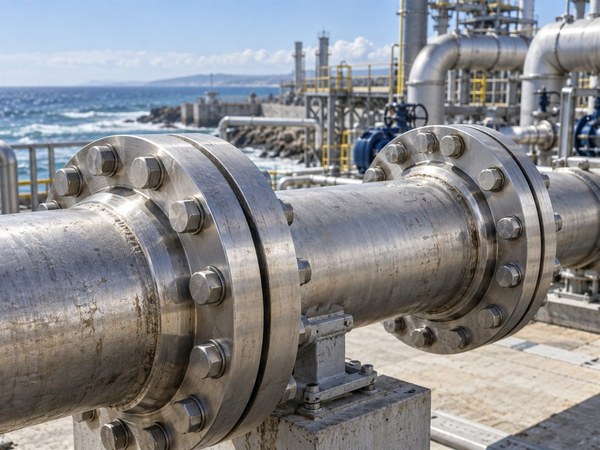
316L paslanmaz her ortamda yeterli değildir. Klorür ve sıcaklık birlikte yükseldiğinde östenitik sınıflar gerilmeli korozyon çatlamasına açık hale gelir. Bu noktada duplex…
Devamını oku →Malzeme listenizi, izometriğinizi veya MTO dosyanızı gönderin; fiyat ve termin bilgisiyle aynı gün dönelim.
Teklif iste